
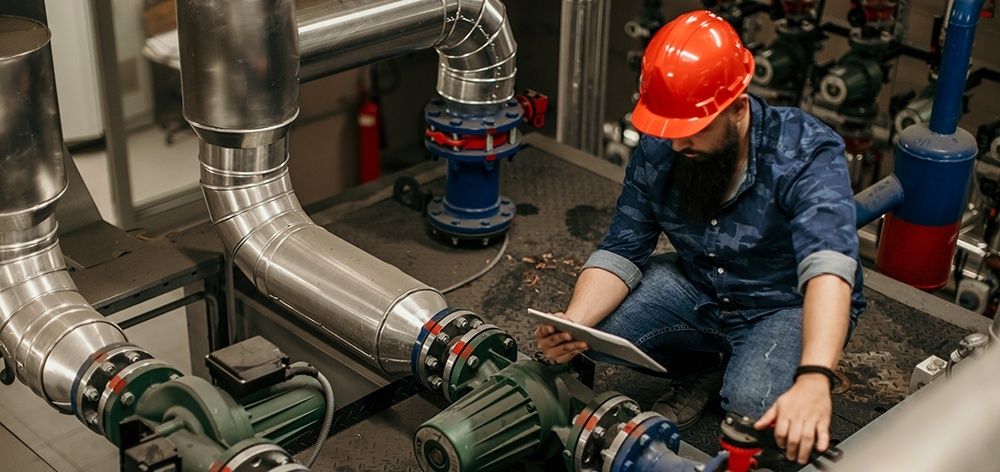
Undvik haverier: Så bygger du ett smörjschema som eliminerar driftstopp
Den osynliga orsaken bakom kostsamma maskinhaverier
Smörjning är en av de mest förbisedda faktorerna bakom oplanerade produktionsstopp. När ett lager, en kugge eller en kedja får fel mängd smörjmedel, fel produkt eller fel intervall ökar friktionen först nästan omärkbart. Därefter stiger temperaturen, vibrationerna förändras och slitaget accelererar. I grund och botten handlar smörjning om att skapa en tillräckligt stabil film mellan ytor som rör sig mot varandra. För en tydlig genomgång av mekanismerna bakom friktionsminskning och skyddande filmtjocklek är grunderna i smörjning en användbar utgångspunkt.
Konsekvensen av bristfälliga rutiner blir sällan begränsad till kostnaden för nytt fett eller några minuters arbete. Ett lagerhaveri kan skada axel, tätningar, växelhus och drivmotor, samtidigt som produktionen står stilla och reservdelar måste beställas akut. Reaktivt underhåll innebär dessutom övertid, omplanering och risk för följdskador. Vägen bort från detta är precisionsstyrd smörjning, där varje smörjpunkt har rätt produkt, dokumenterad mängd, ett beräknat intervall och en tydlig kontrollmetod.
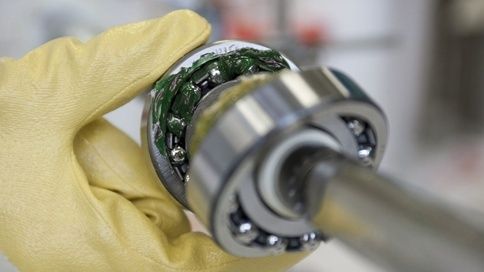
Myten om mer fett och riskerna med översmörjning
Antagandet att mer fett ger bättre skydd är en av de vanligaste orsakerna till förkortad lagerlivslängd. I ett rullningslager ska kulor eller rullar kunna röra sig genom smörjmedlet med begränsat motstånd. Om lagerutrymmet fylls för mycket måste rullkropparna pressa undan en stor mängd fett vid varje varv. Resultatet blir ökad friktion, värmeutveckling och ibland ett tillstånd som i praktiken liknar kavitation, där luftfickor och turbulent omrörning försämrar den avsedda smörjfilmen.
Värmen bryter sedan ned smörjmedlet. Basoljan kan separera från förtjockaren, oxidation kan bilda hårda rester och fettet kan förlora sin förmåga att nå kontaktzonen. Ett lagerhus kan därför se välfyllt ut samtidigt som kontaktytorna får otillräcklig oljetillförsel. Högt tryck från en fettspruta kan dessutom skada läpptätningar eller förskjuta skydd. Då kan fett pressas in i motorutrymmen, medan vatten, damm och metallpartiklar får lättare att ta sig in i lagret.
Under- och översmörjning ger olika första signaler, men båda tillstånden kan sluta med samma typ av haveri. Underhållsteknikern behöver därför följa trender, inte bara reagera på ett enskilt symptom.
- Undersmörjning: högre temperatur, skrapande ljud, ökade vibrationer, metalliskt slitage och missfärgat eller uttorkat fett.
- Översmörjning: snabb temperaturstegring efter smörjning, läckande tätningar, hög energiförbrukning, onormalt motstånd och nedbrutet fett.
- Förorening: grumligt fett, partiklar, vatteninträngning och återkommande skador trots korrekt dosering.
Vad betyder det för dig? Mängden ska anges i gram, inte enbart som ett antal pumpslag. Olika fettsprutor levererar olika volym per slag och bör därför kalibreras. En återkommande kontroll av temperatur, vibration och purgning efter smörjning ger tidiga varningssignaler innan skadan blir produktionskritisk.
Beräkna exakta volymer och intervall utan gissningar
För många standardiserade rullningslager används som utgångspunkt formeln G = 0,005 × D × B, där G är eftersmörjningsmängden i gram, D är lagrets ytterdiameter i millimeter och B är lagrets bredd i millimeter. Formeln är en teknisk uppskattning, inte ett universellt krav. Lagerkatalogen, tillverkarens instruktioner, tätningstyp, fri volym och aktuell drift ska alltid väga tyngre när uppgifterna skiljer sig.
Initial fyllning är inte samma sak som eftersmörjning. Vid normal hastighet anges ofta en initial fyllnadsgrad på ungefär 30 till 50 procent av den fria invändiga volymen, men hög hastighet, låg temperatur, särskilda tätningar och vertikal montering kan kräva andra nivåer. Smörjmedlet måste också vara kompatibelt med lager, tätningar, temperatur och omgivande processmedia. Specialsmörjmedel för rullningslager omfattar exempelvis låg- och högtemperaturfetter, höghastighetsprodukter och livsmedelsanpassade alternativ.
Driftsintervallet påverkas av fler faktorer än kalendern. Varvtal och lagerstorlek kan beskrivas genom ett DN-värde, medan hög temperatur, vibrationer, tung belastning, fukt, damm och stötar normalt förkortar intervallet. Även tvätt med vatten, ojämn axeluppriktning och frekventa starter påverkar fettets livslängd.
- Samla lagrets beteckning, ytterdiameter, bredd, varvtal, belastning och monteringsläge.
- Kontrollera originaltillverkarens smörjschema och jämför med aktuell driftmiljö.
- Beräkna en startmängd i gram och kalibrera den faktiska fettsprutan.
- Fastställ ett preliminärt intervall, exempelvis utifrån driftstid, temperatur och varvtal.
- Verifiera intervallet genom trendmätning av temperatur, vibration, ljud och fettets skick.
- Dokumentera resultatet i underhållssystemet och justera endast utifrån tydliga data.
| Driftfaktor | Typisk påverkan | Praktisk kontroll |
|---|---|---|
| Hög temperatur | Snabbare oxidation och kortare fettliv | Temperaturtrend och kontroll av fettets lukt och konsistens |
| Högt varvtal | Större omrörningsförluster och värme | DN-värde, lagerdata och temperatur efter smörjning |
| Vibrationer och stötar | Ökad mekanisk nedbrytning och risk för falskt brinelling | Vibrationsmätning och inspektion av lagerbanor |
| Fukt och partiklar | Korrosion, slipande slitage och fettförorening | Tätningskontroll, ren hantering och prov på smörjmedlet |
För kritiska axlar och kuggväxlar bör intervallet inte bestämmas enbart av en generell tabell. Använd ett basvärde från tillverkaren, följ maskinens verkliga belastning och lägg in en provperiod med tätare uppföljning. Om manuell dosering inte ger tillräcklig repeterbarhet kan ett automatiskt system med pump, injektor eller progressiv fördelare vara en bättre lösning. Det är samtidigt viktigt att verifiera kompatibilitet mellan centralsystem, ledningar och smörjmedel.
Bygg ett driftsäkert smörjschema i fyra praktiska steg
Första steget är att skapa en komplett inventering. Märk varje smörjpunkt med komponent-ID, smörjmedel, dosering och intervall. Färgkodning på fettsprutor, behållare, påfyllningsutrustning och smörjpunkter minskar risken att exempelvis ett EP-fett blandas med ett oljebaserat specialfett eller ett livsmedelsgodkänt smörjmedel. Föroreningskontroll börjar redan vid förvaring: håll behållare stängda, använd rena verktyg och skydda nipplar före anslutning.
Andra steget är att skriva en standardiserad instruktion för varje komponent. Instruktionen ska vara tillräckligt konkret för att en utbildad tekniker ska kunna utföra arbetet likadant vid varje tillfälle. Ange produktnamn eller godkänd alternativprodukt, mängd i gram, intervall, säker avställning, rengöring av nippel och vilka observationer som ska rapporteras. För växlar ska oljenivå, viskositet, temperaturklass, läckagekontroll och provtagningsintervall framgå separat.
Tredje steget är loggning. Ett CMMS-system (datoriserat underhållssystem) kan koppla varje smörjpunkt till arbetsorder, reservdelar, historik och avvikelser. Registrera faktisk mängd, datum, driftstimmar, tekniker, produktbatch och observationer. Fjärde steget är uppföljning med tillståndsbaserat underhåll, där åtgärden styrs av mätdata i stället för enbart kalendern. För strukturerade rutiner inom reaktivt, förebyggande och prediktivt underhåll är PNNL:s O&M Best Practice Discussion en relevant referens.
- Prioritera kritiska maskiner där ett stopp påverkar säkerhet, kvalitet eller hela produktionsflödet.
- Skapa en baslinje för temperatur, vibration, energiförbrukning och ljud.
- Definiera larmgränser och ansvar för eskalering när värden avviker.
- Utbilda personalen i produktkompatibilitet, dosering, renlighet och säkert arbete.
- Gå igenom återkommande avvikelser varje månad och ändra schemat först efter dokumenterad analys.
En bra backup behövs när tekniken inte räcker. Om en sensor slutar fungera ska manuella temperatur- och vibrationskontroller vara definierade. Om en smörjprodukt blir restnoterad ska en godkänd alternativprodukt finnas dokumenterad, inte väljas på måfå. På så sätt blir proaktivt underhåll en robust driftsstrategi, inte bara ett digitalt projekt.
Ekonomisk utväxling och mätbara vinster på sista raden
Ekonomin i ett smörjschema bör räknas på total kostnad, inte bara på förbrukningen av fett och arbetstid. Lägg samman kostnaden för smörjmedel, servicearbete, reservdelar, energi och produktionsbortfall. Ett lager som kostar några hundra kronor kan i en kontinuerlig process orsaka betydligt större kostnader genom följdskador och stopp. Färre akuta insatser frigör dessutom underhållsresurser till planerade förbättringar.
Rätt smörjning minskar mekaniska förluster och kan därmed sänka energiförbrukningen, även om effekten måste verifieras i den specifika maskinen. PNNL beskriver att strukturerat drift- och underhållsarbete kan ge energibesparingar på 5 till 20 procent utan omfattande investeringar, medan förebyggande underhåll i sammanställningen anges kunna ge genomsnittliga kostnadsbesparingar på 12 till 18 procent. Siffrorna är inte en garanti för varje fabrik, men de visar varför underhåll ska bedömas som en produktionsfråga.
| Nyckeltal | Vad det visar | Exempel på uppföljning |
|---|---|---|
| Smörjning utförd enligt plan | Disciplin och schemakvalitet | Andel slutförda arbetsorder i tid |
| Smörjrelaterade haverier | Teknisk effekt | Antal haverier per månad och drifttimme |
| Oplanerad stilleståndstid | Produktionspåverkan | Minuter per kritisk tillgång |
| Fettförbrukning per maskin | Över- eller undersmörjning | Gram per drifttimme jämfört med standard |
| OEE | Total utrustningseffektivitet | Tillgänglighet, prestanda och kvalitetsutfall |
För att övertyga ledningen bör förbättringen kopplas till OEE, alltså Overall Equipment Effectiveness. Om tillgängligheten ökar genom färre stopp, prestandaförluster minskar och kvalitetsutfallet består, blir nyttan synlig i produktionsdata. Presentera en före- och efterbild med kostnad per stopp, antal haverier, reservdelsförbrukning och timmar som lagts på akut underhåll. Det gör investeringen i utbildning, mätutrustning och kalibrerad dosering lättare att bedöma.
Ta kontroll över underhållet och säkra framtida produktion
Haverifri drift bygger på tre grundfrågor: rätt smörjmedel, rätt mängd och rätt intervall. Ingen av dem kan ersättas av vana eller en generell uppmaning att fylla på lite extra. Smörjmedlet måste passa material, tätningar, temperatur, belastning och omgivning. Mängden ska beräknas och verifieras. Intervallet ska utgå från tillverkarens data men anpassas efter den verkliga driften och följas upp med temperatur, vibration, ljud och fettanalys.
Tekniken fungerar bara om arbetssättet är gemensamt. Underhållsteamet behöver återkommande utbildning i ren hantering, produktkompatibilitet, säker avställning och tolkning av tillståndsdata. Driftpersonal bör veta vilka ljud, temperaturförändringar och läckage som ska rapporteras. En kultur där avvikelser dokumenteras utan att skjutas upp är ofta skillnaden mellan en tidig korrigering och ett dyrt haveri.
- Inventera nästa skift alla smörjpunkter på en kritisk maskin och märk dem med komponent-ID.
- Kontrollera en fettsprutas faktiska gram per pumpslag och jämför med dokumenterade doseringar.
- Välj en kritisk axel eller växel, skapa baslinje för temperatur och vibration och boka en uppföljning inom fyra veckor.
Det är tre små steg, men de skapar den datagrund som krävs för ett större skifte från reaktiv reparation till precisionsstyrd drift. När smörjschemat blir en kontrollerad process i stället för en uppskattning minskar risken för både torrgång och översmörjning. Resultatet är längre komponentlivslängd, stabilare OEE och en produktion som tål störningar bättre.


Comments are closed.